


ウッドプラスチックとは?木粉配合樹脂の特徴・成形方法・用途を解説
「自社製品に木の温もりや質感を取り入れたいけれど、天然木だと水に弱く、腐れや反り、ささくれが心配……」
「木工加工の現場から出る大量の端材や間伐材を、ただ廃棄処分するのではなく、ストーリー価値のある新しい製品へと生まれ変わらせたい」
製品開発の現場や自治体の資源活用において、このような課題を抱えてはいませんか?ものづくりにおける環境配慮(SDGs)が求められる中、木材とプラスチック双方の強みを兼ね備えた複合素材が注目されています。
 読者
 担当者
ウッドプラスチック(WPC:Wood Plastic Composites)とは、細かく粉砕した木粉(もくふん)と熱可塑性樹脂(プラスチック)を混ぜ合わせて成形した複合材料のことです。 業界内や製品用途によっては「木粉配合樹脂(もくふんはいごうじゅし)」「木質樹脂」「人工木」「再生木」とも呼ばれます。木材特有の自然な見た目や肌触りを保ちながら、プラスチックのような耐水性や成形性をあわせ持つのが最大の特徴です。
また、木粉の配合比率(重量比)は製品や成形方法によって大きく異なり、数%程度のものから、建材用のように半分以上を木粉が占めるものまであります。木粉の比率を高めるほど「木目調の自然な質感」「手触り」「香り」が増し、石油系樹脂の削減率が高まります。一方で、比率が高すぎると流動性が落ちて加工難度が上がるため、成形方法や製品の必要強度に応じた配合設計が欠かせません。
読者
担当者
また、木粉そのものは吸湿性を持つため、配合設計や耐候処方が不十分な場合は長期間の屋外使用で膨張・変色が生じることがあります。用途に合わせた適切な樹脂バインダーの組み合わせと配合バランスの選定が重要です。
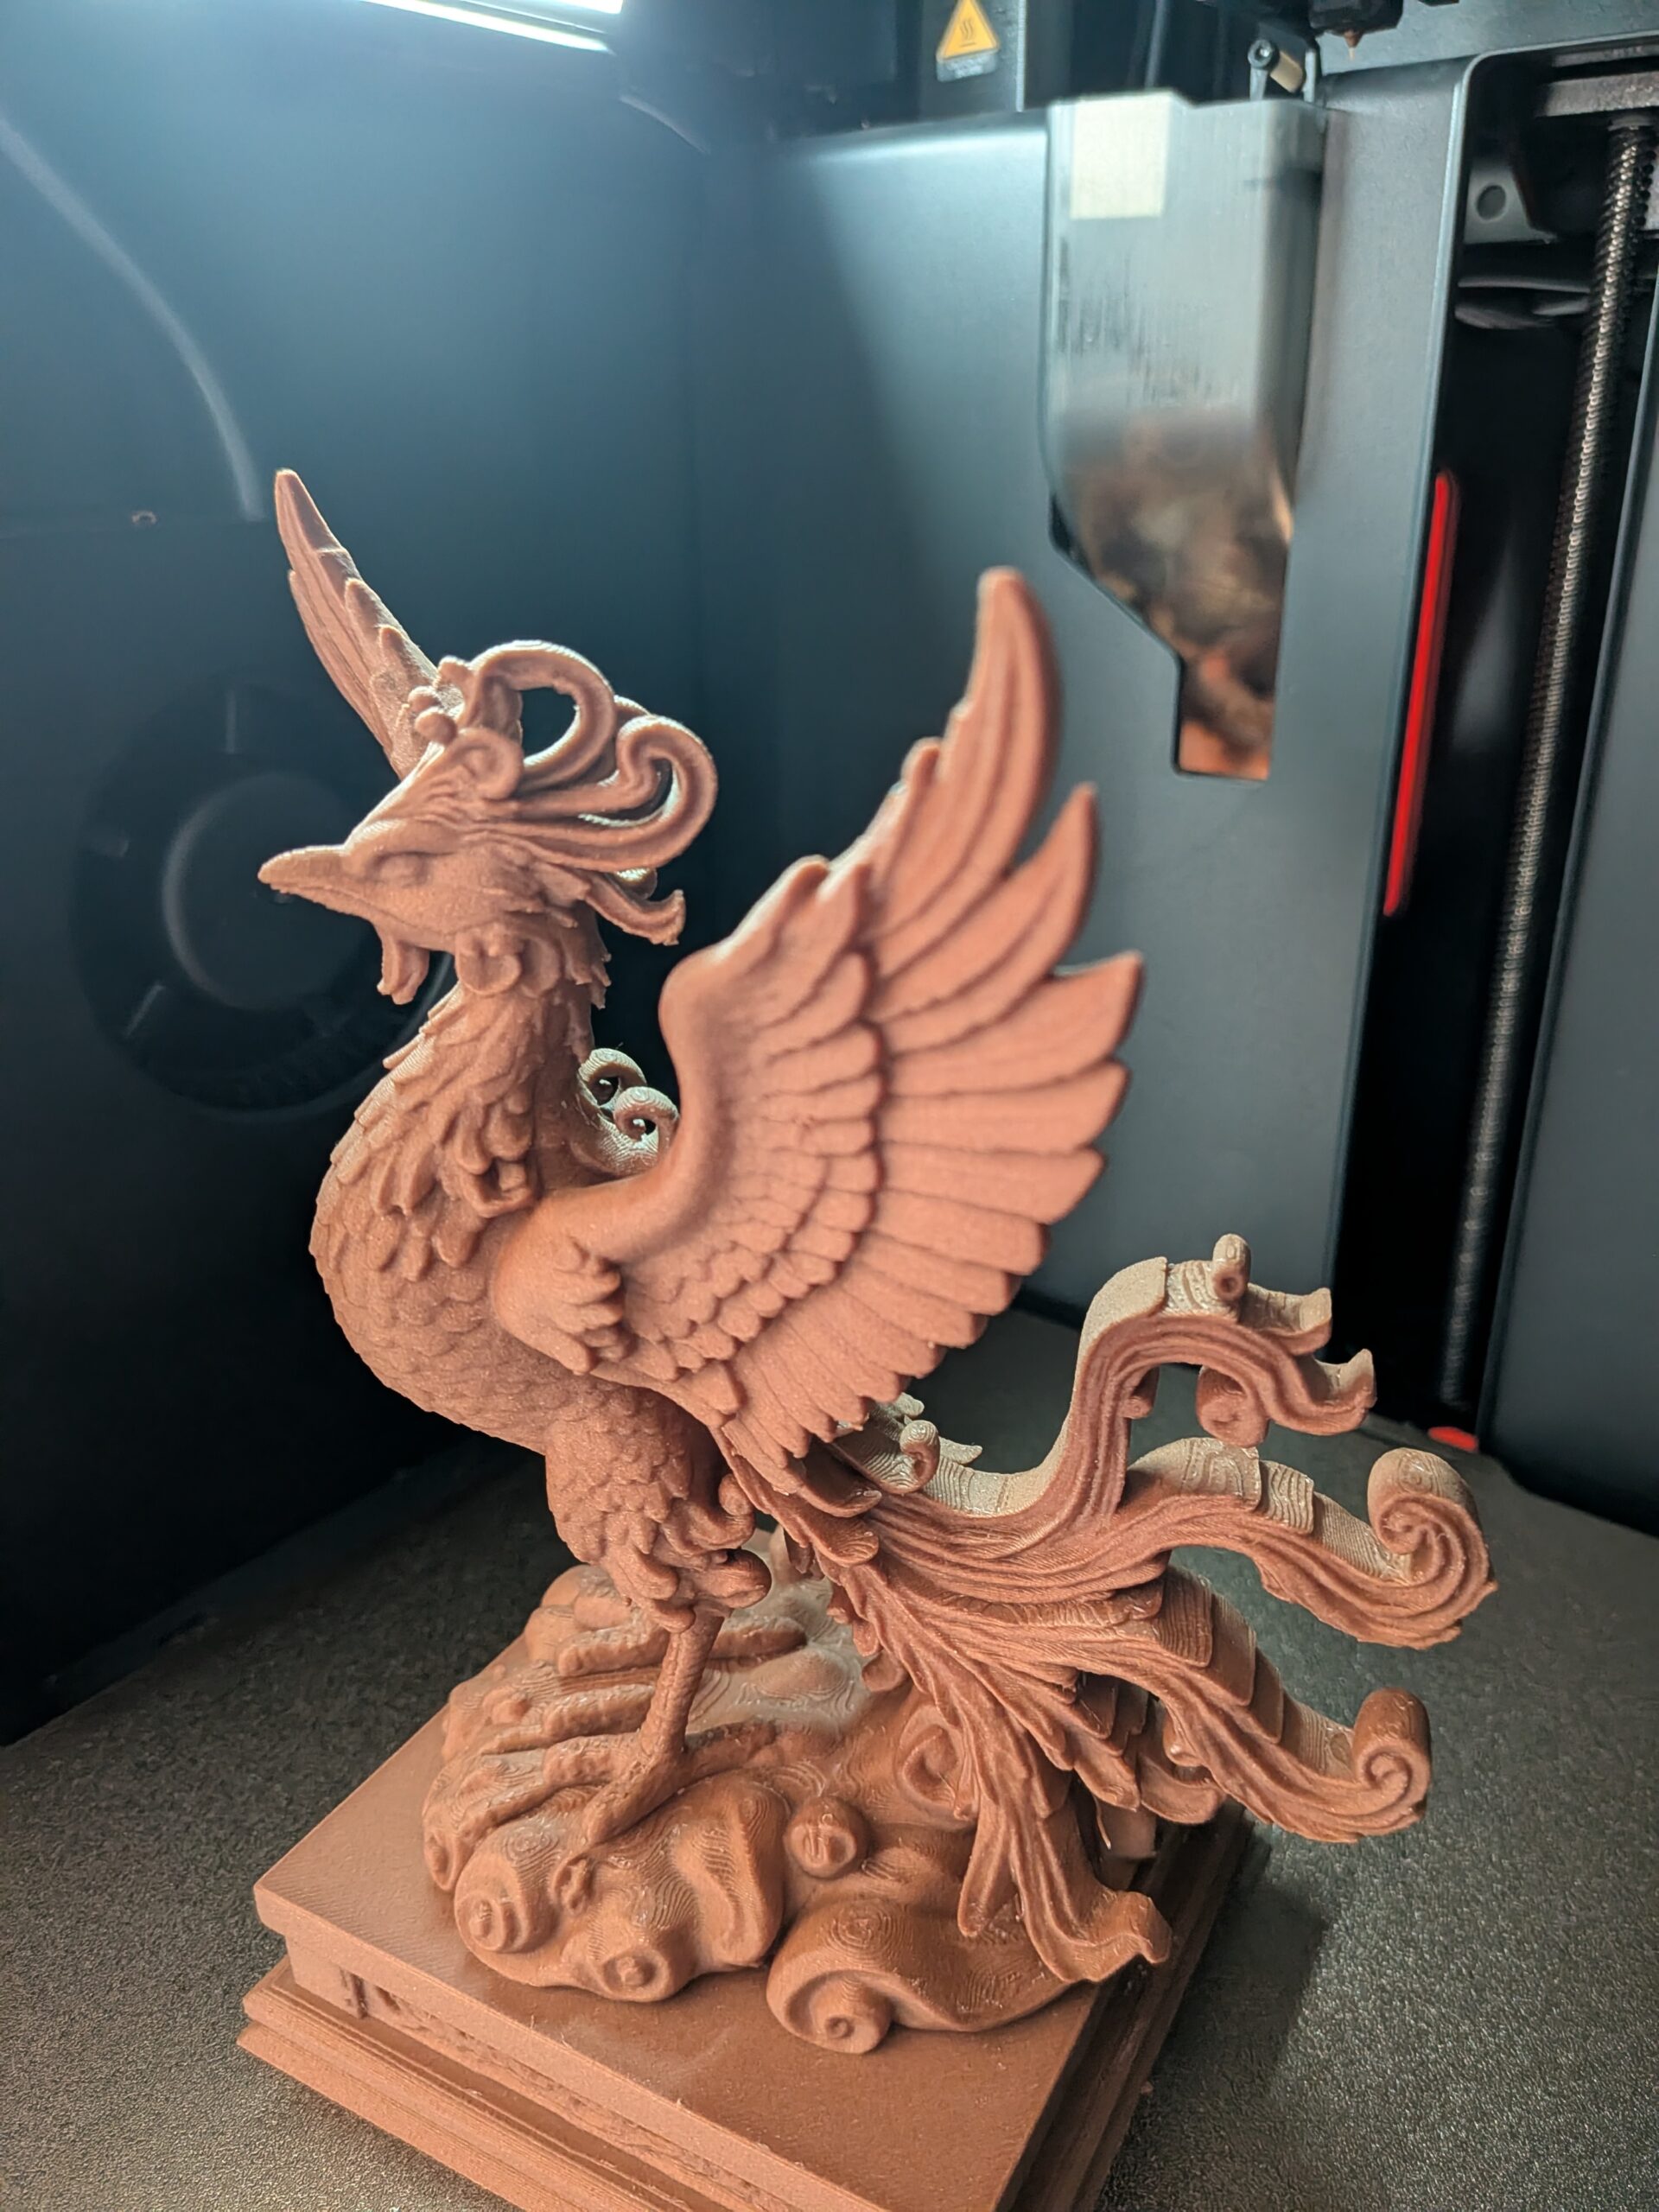
木粉配合樹脂で造形した鳳凰(素材:PLA系)
特にペレットを直接吐出するFGF(Fused Granular Fabrication)方式は、金型を使わずに大型の特注家具や意匠部材を直接造形できるため、開発コストの低減や小ロット生産に向いています。
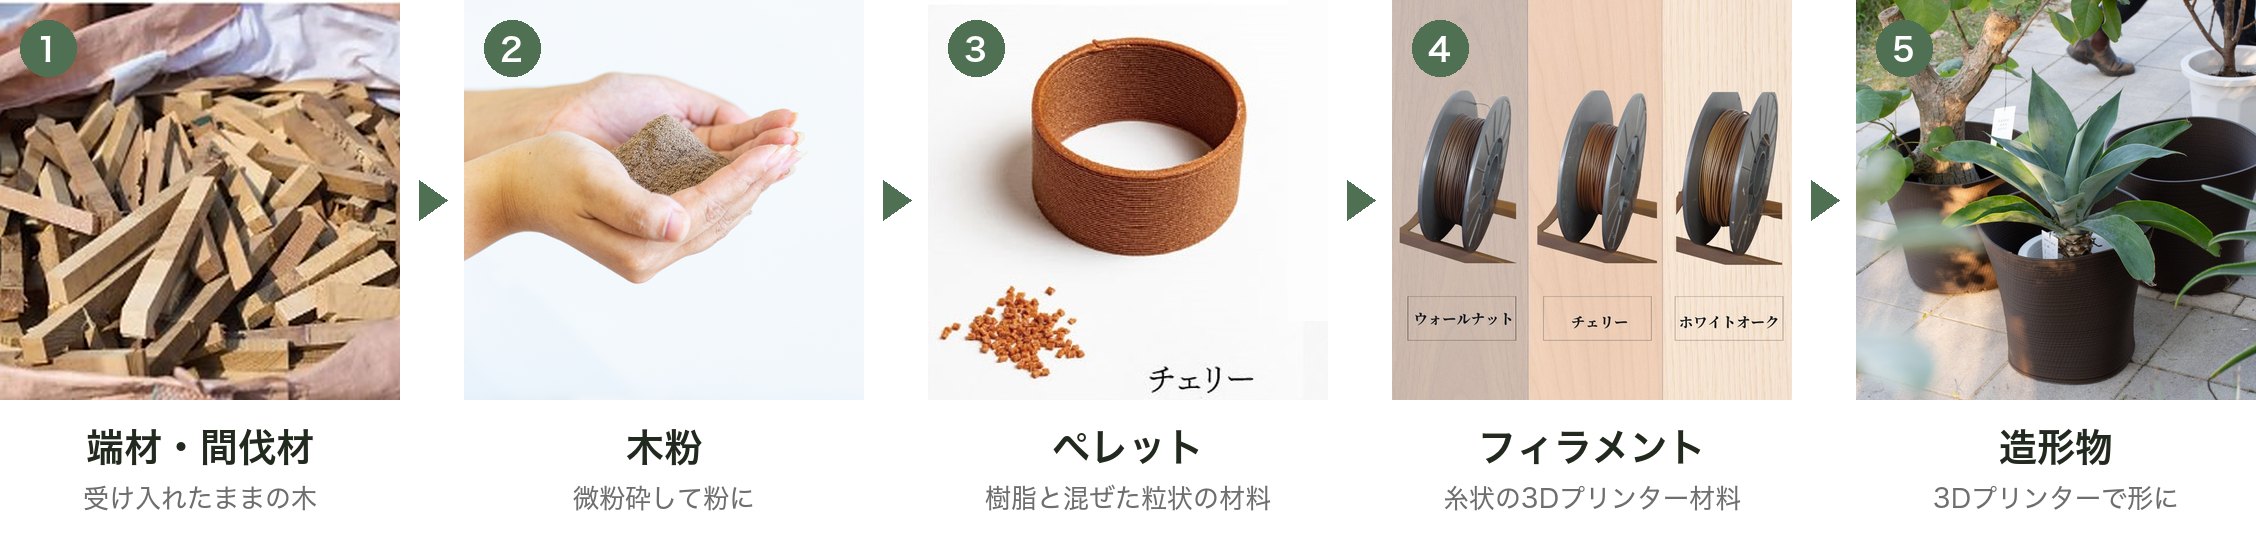
端材から木粉・ペレット・造形物になるまで
読者
ウッドプラスチックって最近よく耳にするけど、普通のプラスチックや木材と何が違うの?3Dプリンターでも使えるのかな……?
担当者
ウッドプラスチックは、木の風合いとプラスチックの加工性を両立した素材です。従来の建材だけでなく、3Dプリント技術と組み合わせたモノづくりにも活用の幅が広がっていますよ。基礎から分かりやすく解説しますね。
この記事でわかること
- ウッドプラスチック(WPC)の基本構造と「木粉配合樹脂」と呼ばれる理由
- 天然木材や純プラスチックと比較したメリット・デメリットと注意点
- 屋外建材から3Dプリント造形まで広がる主な用途と製品例
- 押出・射出・3Dプリント(FGF/FDM)など多様な成形方法の違い
- 自社の木材端材や間伐材を持ち込んでオリジナル材料化(ペレット・フィラメント)する流れ
目次
ウッドプラスチック(WPC)とは?木粉と樹脂を混ぜた複合材料
環境配慮型素材として注目されているウッドプラスチック(WPC)。まずは、その基礎的な構造や主原料、呼び方の違いについて紐解いていきましょう。基本の構造と、「木粉配合樹脂」「人工木」と呼ばれる理由
ウッドプラスチックは、木材を微粉末状に加工した木粉と、加熱すると柔らかくなる熱可塑性樹脂(プラスチック)を熱で融解・混練(こんれん)して作られます。 従来の木工製品では利用が難しかった木粉を樹脂バインダーで固定する構造を持っているため、市場では目的や業界に応じて以下のように多様な名前で呼ばれています。- 木粉配合樹脂・木質樹脂: 素材の構造に着目し、樹脂の中に木質バイオマスが混ぜ合わされていることを示す名称。
- 人工木・再生木・樹脂木: 主にウッドデッキやフェンスなどの建材業界で、天然木の代替品(腐りにくい木)として使われる名称。
ベースになる樹脂(PP・PE・PLA)と、木粉の配合率による違い
ウッドプラスチックの物性(強度・耐久性・加工性)は、組み合わせる「ベース樹脂の種類」と「木粉の配合率」によって大きく変化します。 主に使われるベース樹脂と、それぞれの特徴は以下の通りです。| ベース樹脂の種類 | 主な特徴と主な用途 | 環境特性・剛性 |
|---|---|---|
| PP(ポリプロピレン) | 耐熱性・耐水性・耐薬品性のバランスが良い。家具パーツや自動車内装部品などに使用。 | 耐熱・剛性が高くバランスが良い |
| PE(ポリエチレン) | 耐衝撃性・耐水性に優れ、屋外での使用に向く。ウッドデッキや柱材などの建材が中心。 | 屋外の建材・耐候性用途に強み |
| PLA(ポリ乳酸) | 植物由来の樹脂。3Dプリント用素材として広く使われる。熱に弱く、屋外や高温になる場所には向かない。 | 植物由来の原料・屋内向け |
ウッドプラスチックのメリット・デメリット|木材・普通のプラスチックとの比較
ウッドプラスチック(WPC)が選ばれる理由を正しく理解するには、従来の「天然木材」および「石油由来の純プラスチック」それぞれと比較した強みと弱みを知ることが重要です。木材と比べたメリット(腐りにくい・反りにくい・ささくれが出ない)
天然木材(無垢材等)と比べた場合の最大のメリットは、耐久性とメンテナンス性の高さです。- 腐れ・害虫に強い: 樹脂が木粉を包み込む構造のため、水分が内部まで浸透しにくく、木材腐朽菌の繁殖やシロアリなどの虫害を抑えられます。
- 反り・狂いが少ない: 湿度の変化による伸縮や歪み(反り・割れ)が天然木より少なく、寸法安定性に優れています。
- ささくれが出にくい: 表面が毛羽立ったりささくれたりしにくいため、手で触れる部分や素足で歩く場所でも安全かつ快適に使用できます。
普通のプラスチックと比べたメリット(木の見た目と手ざわり・石油由来の樹脂を減らせる)
一方で、通常のプラスチック(100%石油由来樹脂)と比較した場合には、質感の良さと環境面の価値が大きな強みとなります。- 温もりのある木質感・手触り: プラスチック特有の無機質な光沢感や冷たさが抑えられ、天然木に近い温かみのある風合いや自然な質感が得られます。
- 石油由来樹脂の使用量を削減: 重量の一部を木粉に置き換えるため、化石燃料由来のプラスチック使用量を減らし、環境負荷の軽減につなげられます。
デメリットと注意点(熱に弱く加工中に焦げやすい・木粉が水を吸う・重い・割れやすくなることがある)
優れた特徴を持つウッドプラスチックですが、採用・加工にあたっては以下のデメリットや注意点を考慮する必要があります。
読者
プラスチックが入っているなら、加工するときは普通の樹脂と同じように扱って大丈夫ですか?
担当者
注意が必要です。ウッドプラスチックに含まれる木粉は「熱に弱い」ため、通常のプラスチックと同じ高温設定で成形すると炭化(焦げつき)を起こしてしまいます。適切な温度管理が不可欠です!
| 比較項目 | 天然木材 | ウッドプラスチック(WPC) | 純プラスチック |
|---|---|---|---|
| 耐久性・耐水性 | 腐れ・水濡れ・反りに弱い | 高い(水に強く腐りにくい) | 非常に高い |
| 外観・質感 | 本物の木の質感(経年変化あり) | 木に近い風合い・手触り | 無機質・プラスチック感 |
| 成形時の熱耐性 | ―(溶かして成形する材料ではない) | 高温で木粉が焦げやすい | 高温成形が可能 |
| 重量・剛性 | 樹種により様々 | 純樹脂より重く、割れやすくなる場合あり | 軽量かつしなやか |
ウッドプラスチックの主な用途と製品例
ウッドプラスチック(WPC)は、耐水性・耐久性と木のような質感を活かし、屋外建材からインテリア、デジタルものづくりに至るまで幅広い分野で活用されています。屋外建材・フェンス・物流資材での採用
最も広く一般に知られている用途が、雨風や太陽光にさらされる屋外建材です。- 屋外エクステリア(ウッドデッキ・ルーバー): 濡れても腐りにくくささくれも出にくいため、公園のデッキ、商業施設のテラス、住宅のアプローチなどで定番の素材として普及しています。
- 目隠しフェンス・外壁材: 天然木のような定期的な防腐塗装の手間が少なく、長期間にわたり美観を保ちやすい素材です。
- 物流用パレット・産業用資材: 木製パレットの代わりに、ささくれや虫害の心配を減らしたい物流資材として使われることもあります。
3Dプリンター(FGF・FDM)による新たな製品づくりの可能性
近年、従来の押出・射出成形といった大量生産型の工業製品に加えて注目されているのが、3Dプリンターを活用したウッドプラスチックの製品開発です。ウッドプラスチックの成形方法
ウッドプラスチック(WPC)は、ベースとなる樹脂と木粉を熱で練り合わせたプラスチックペレットを原料として、様々な成形方法で製品化されます。目的とする製品の形状、生産量、求められる精度によって適切なプロセスを選択することが重要です。押出成形・射出成形・プレス成形
従来の工業製品づくりで広く採用されている代表的な成形方法には、以下の3つがあります。- 押出成形(おしだしせいけい): 加熱して溶かした木質樹脂を口金(ダイ)から連続して押し出し、水冷・空冷して固める方式です。断面形状が一定のデッキ材、ルーバー、建材の柱、パイプなどの「長尺物」を大量生産するのに最も適しています。
- 射出成形(しゃしゅつせいけい): 溶かした原料を金型内に高圧で注入し、冷却固化させて複雑な立体形状を作る方式です。家具の接続パーツ、文房具、日用品、車載部品などに用いられます。ただし、木粉は高温で炭化(焦げつき)しやすいため、適切な温度・圧力コントロールと流動性の設計が求められます。射出成形の詳しい仕組みは「射出成型について」で解説しています。
- プレス成形: 加熱した木質樹脂シートや塊を型にセットし、油圧プレスなどで加圧成形する方式です。比較的厚みのある大型板材や強度の必要な構造部材の製造に使われます。
3Dプリント(フィラメント式・ペレット式〈FGF〉)
金型を用いた大量生産方式に対し、近年ものづくりの自由度を広げているのが3Dプリンター(デジタルファブリケーション)による造形技術です。 3Dプリント方式には、使用する材料の形態によって大きく分けて2つのタイプが存在します。| 3Dプリント方式 | 使用する材料形式 | 造形サイズと主な用途 | メリット・導入効果 |
|---|---|---|---|
| FDM方式(熱溶解積層法) | 木質フィラメント(線状の樹脂) | 小型〜中型(雑貨、プロトタイプ、デザイン試作) | デスクトップ機で気軽に高精度の試作が可能 |
| FGF方式(ペレット溶解積層法) | 木質ペレット(粒状の樹脂原料) | 大型〜超大型(家具、カウンター天板、建築部材) | フィラメントに加工する工程がなく、大きな物を速く造形できる |
3Dプリンターでウッドプラスチックを使うときのポイント
ウッドプラスチック(WPC)を3Dプリンター(FDM・FGF方式)で扱う場合、従来の汎用プラスチック(PLAやABS単体)とは異なる木質素材ならではの特性を理解しておく必要があります。木粉の樹種と粒度で変わる色・見た目(ウォールナット・オークなど)
ウッドプラスチックの造形品における大きな魅力は、配合する木粉の樹種によって表現される独特の風合いと色合いです。- 樹種による色調と質感の変化: ウォールナット由来の木粉を配合すれば重厚感のあるシックなダークブラウンに、ホワイトオークなど明るい樹種であれば温かみのある色合いに、チェリーであれば赤みのある落ち着いた色合いに仕上がります。井上企画で扱う木粉は、ウォールナット・ホワイトオーク・チェリーが中心です。着色剤の色とは異なる、木粉そのものの自然な色味が得られます。
- 木粉の粒度(粒の大きさ): 粒度が細かく整った木粉を使用するほど、3Dプリント時の積層痕が目立ちにくくなり、触れた際にも滑らかな触感となります。一方、あえて粒度を調整することで、クラフト感あふれるざらつきや表情を作り出すことも可能です。
- 紫外線による色の変化: 着色剤を使わない木粉配合樹脂は、日光(紫外線)や時間の経過で少しずつ色合いが変わることがあります。
焦げとノズル詰まりを防ぐ基本ノズルコントロール
3Dプリンターでの造形時において、ユーザーが最も直面しやすいトラブルが「ノズル内部での炭化(焦げ付き)」と「材料の目詰まり」です。 木粉は熱に弱いため、推奨設定温度を超えた高温で維持したり、ヘッドが滞留して過剰に熱が加わると、ノズル内部で木粉が焦げて流路を塞いでしまいます。これを防ぐためには、吐出温度の緻密な調整と、ノズル径に応じた適切なリトラクション(引き込み)設定が欠かせません。 ※3Dプリンターで木質素材を綺麗に造形するための具体的な温度設定や、ノズル詰まりを回避する実践的な造形テクニックについては、以下の解説記事で詳しくご紹介しています。自社の端材や間伐材をウッドプラスチックにするには?
自社の工場から発生する木工端材や、地域の森林管理で生じる間伐材。「ただ処分するだけでなく、環境価値のある製品へ生まれ変わらせたい」とお考えの事業者様や自治体様に向けて、自社独自のウッドプラスチック(WPC)材料へアップサイクルする具体的なプロセスをご紹介します。持ち込みから材料化(ペレット化・3Dプリント試作)までの流れ
株式会社井上企画の素材開発事業部「marui lab」では、お客様からお預かりした木材端材や未利用資源を、3Dプリント用および成形用のオリジナル材料へと一貫加工する「フィラメント・ペレット試作サービス」を展開しています。 端材の持ち込みから粉砕・乾燥・樹脂混練を経て、完成ペレットおよび3Dプリント造形テストへ至る一貫工程のフローです。- 木材の粉砕・ふるい分け: お持ち込みいただいた端材や間伐材を粉砕機で細かく砕き、スクリーンで目的の粒度にふるい分けます。皮付きの材を使った実績もあります。
- 乾燥・水分調整: 必要に応じて木粉を乾燥させ、成形時の発泡や強度低下を防ぎます。
- 樹脂バインダーとの混練(ペレット化): 木粉と熱可塑性樹脂(ベースはPLA系またはPP系等)を熱溶融し、均一に混練して「オリジナル木質ペレット」を製造します。ペレットの製造は20kgから対応可能です。
- フィラメント加工・造形テスト: 必要に応じて3Dプリント用フィラメント(1.75mm径)へ引き伸ばし、自社の大型3Dプリンター等で実際に造形可能かどうかの評価テストまで一気通貫で行います。
持ち込み材料化がもたらす最大の価値:「ストーリー性」とサーキュラーエコノミー
自社端材をウッドプラスチック化するメリットは、廃棄物処理コストの削減にとどまりません。素材そのものに「自社ならではのストーリー性」というブランド価値が加わる点にあります。- 企業の環境姿勢を象徴するストーリー: 自社製品の製造工程で出た端材を自社ノベルティや店舗家具として循環させることで、環境対応(サーキュラーエコノミー)を体現する製品ストーリーが完成します。
- 地域材の活用: 自治体や地域企業が間伐材を持ち込むことで、その土地の木材から生まれた地域限定の記念品や建築部材を製作でき、地方創生や森林保全への貢献をアピールできます。
射出成形用ウッドプラスチックの試作
井上企画では、3Dプリント用材料だけでなく、従来の成形機で使う「射出成形用ウッドプラスチック」の開発にも取り組んでいます。現在はテストサンプルの試作まで進んでいます。 試作したテストサンプルについては、別記事「射出成形用ウッドプラスチックの試作が完成しました」でご紹介しています。まとめ|ウッドプラスチックで木を生かしたものづくりを
ウッドプラスチック(WPC)は、天然木材の温かみとプラスチックの耐久性・成形性を兼ね備えた複合材料です。 今回の記事でお伝えした重要なポイントを振り返ります。- ウッドプラスチックの基本: 木粉と樹脂を混ぜた複合素材で、「木粉配合樹脂」「人工木」とも呼ばれ、耐水性に優れ腐りにくい。
- 成形方法の広がり: 従来の押出・射出成形に加え、金型不要で大型・高意匠な製品を作れる3Dプリント(FGF/FDM)での活用も広がっている。
- 品質の肝: 樹種による色・質感の違いや、3Dプリント時のノズル焦げ付き・詰まりを防ぐ温度管理と材料設計が欠かせない。
- アップサイクルの可能性: 自社の木工端材や地域の間伐材を持ち込んでオリジナルペレット(20kg〜)化することで、環境価値と「ストーリー性」を持つ製品開発が可能。